
PVC skumplade-også kendt som Celuka board, Forex board eller udvidet PVC-er overalt. Reklame, møbler, boligindretning, emballage. Det er et materiale, der har fundet vej til næsten alle brancher. Men om den maskine, du køber, rent faktisk kan producere stabilt plader af høj kvalitet konsekvent, handler aldrig om, hvad udstyret hedder. Det handler om, hvorvidt du forstår, hvordan du vælger det, tuner det og vedligeholder det.
Ekstruderen optager pulver og udleder ark. På ethvert tidspunkt i denne proces, hvis noget er slukket, vil produktet vise det - højt og tydeligt.
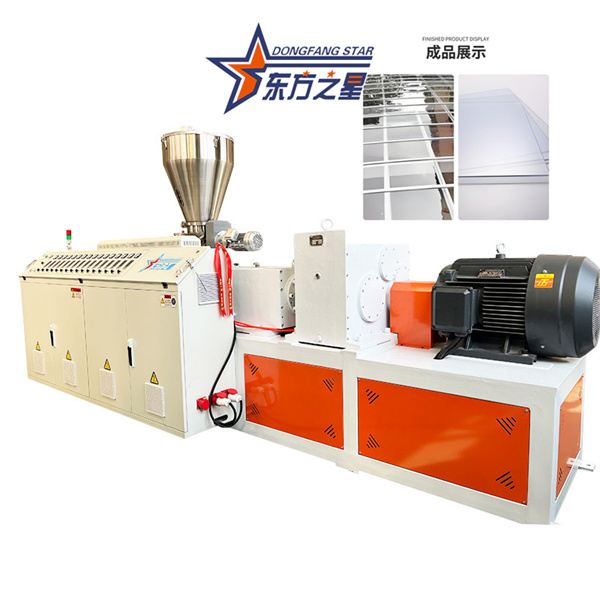
En PVC-skumpladeekstruderingslinje er i sin kerne en konisk dobbeltskrueekstruder parret med en fuld nedstrømslinje. Hvorfor konisk dobbeltskrue? Fordi PVC-pulver har dårlig termisk stabilitet. En enkeltskruet ekstruder genererer for meget friktionsvarme - pulveret begynder at nedbrydes, før det overhovedet smelter. Den koniske dobbeltskrue undgår på den anden side overdreven friktionsvarme under ekstrudering, hvilket forhindrer smeltedekomponering. Det leverer stabilt output, god blanding og fremragende plastificering, hvilket gør det til det foretrukne valg for stiv PVC-produktfremstilling.
Når du vælger udstyr, skal du starte med kapacitet og produktspecifikationer. Timeydelsen afhænger af ekstrudermodellen. I en typisk konfiguration producerer en SJZ80/156 hovedekstruder parret med en SJZ65/132 co-ekstruder 400–500 kg/time, med pladebredder fra 1220 mm til 2050 mm og tykkelser fra 3 mm til 30 mm. Til tykkere brædder (20 mm og derover) skal du bruge en ekstruder med højere drejningsmoment. Jo bredere brættet er, desto mere krævende bliver formdesignet og kølekalibreringssektionen - det er ikke noget, du kan forfalske med en generisk maskine.
Nedstrømslinjen er lige så kritisk. Ekstruderen er bare hjertet. Kalibreringsbordet, kølereolerne, aftræksenheden og skærestationen bestemmer pladens planhed og dimensionelle nøjagtighed. Når du køber udstyr, skal du bruge mere tid på at evaluere hele linjen og mindre tid på at kigge på prangende hovedekstruderspecifikationer.
Det mest almindelige kvalitetsproblem i PVC-skumplader er skørhed - plader, der nemt klikker. Mere end 90 % af problemerne med brætbræt kan ikke spores tilbage til formuleringen, men til dårlig plastificering.
Plastificering er den proces, hvor PVC-pulver opvarmes og skæres inde i skruen, hvilket får molekylekæderne til at åbne sig helt og vikles sammen. Hvis plastificeringen er ufuldstændig, er brættets indre som en dårligt æltet dej - løs, mangler sejhed og tilbøjelig til at gå i stykker.
For at bedømme plastificering skal du ikke stole på følelse eller udseende. Se på hovedekstruderens motorstrøm.
Strøm for lav: Utilstrækkelig plastificering. Materialet er for "glat" og har ikke dannet en tyktflydende smelte - det er ikke blevet ordentligt bearbejdet.Hvis strømmen er for lav, skal du ikke skynde dig med at ændre formuleringen. Øg temperaturen i zone 3 og 4 - plastificerings- og kompressionssektionerne - med 2-3°C. Smelteviskositeten vil stige, skruemodstanden vil stige, og strømmen vil komme op. Efter justering af temperaturen skal du vente 15-20 minutter på, at systemet stabiliserer sig, observere den aktuelle ændring og finjustere i små trin, indtil strømmen stabiliserer sig nær målværdien.
Temperaturkontrol af PVC-skumpladeekstrudering er notorisk kræsen. Hvis temperaturen er for høj, skummer materialet for tidligt inde i tønden, hvilket forårsager smeltebrud og en ru pladeoverflade. Hvis den er for lav, er plastificeringen ufuldstændig, og pladens overflade bliver ujævn.
Hele linjens temperaturkontrol følger generelt tre zoner:
| Zone | Beliggenhed | Princip |
|---|---|---|
| Opvarmningszone | Før udluftningsporten (tilførselssektion + kompressionssektion) | Lidt højere temperatur, hurtig varmetilførsel |
| Konstant temperatur zone | Efter udluftningsporten (udluftningssektion + målesektion) | Forskydningsvarme er allerede tilstrækkelig; både varme- og kølestyring er nødvendig |
| Temperatur-vedligeholdelseszone | Matricehoved, adapter og formlegeme | Lidt lavere end ekstruderingssektionen for at bevare smeltestyrken |
For stiv lavskums PVC-pladeekstrudering foreslår forskning en referenceproces: skruehastighed 38-42 rpm, matricetemperatur 180-190°C, hvilket resulterer i lavere pladedensitet og bedre cellestruktur. Men dette er kun en reference. Faktisk produktion skal afstemmes baseret på udstyr, formulering og produkttykkelse.
Matricetemperaturen er særlig problematisk. For lavt, og smelten mister elasticitet, hvilket får pladen til at rive. For højt, og smeltestyrken falder, bobler brister, og pladens overflade udvikler hulrum.
Ekstruderingstryk er nøglen til vellykket skumning. Med tilstrækkeligt tryk er boblerne fine og tætte. Med utilstrækkeligt tryk er boblerne store og ujævne, og pladens overflade lider. Hovedmotorstrømmen og dysehovedtrykket er pålidelige indikatorer for temperaturkontrol: når plastificeringen er god, er både strøm og tryk stabile. Når plastificeringen er dårlig, svinger trykket, og strømmen er ustabil.
Skruehastigheden har også betydning. Højere hastighed betyder højere output, men smeltetemperaturen stiger hurtigt, og processtyringen bliver mere krævende. Skumningen er dog mere ensartet og overfladekvaliteten er bedre. For lav hastighed betyder dårlig plastificering, lav effektivitet og en ru pladeoverflade. Derudover skal opholdstiden for materialet i cylinderen og matricen overvåges: for kort, og blæsemidlet nedbrydes ikke fuldstændigt, hvilket resulterer i højere pladedensitet; for lang, og der opstår overskumning, hvilket forringer de mekaniske egenskaber.
En ekstruder er bygget til at behandle materiale. Men hvis du ikke vedligeholder det, vil det i stedet æde dit overskud.
Regelmæssig restrensning: PVC-harpiks efterladt på skruer, tønder og matricer hærder over tid, blokerer strømningsveje og slider komponenter. Efter nedlukning og afkøling adskilles de relevante dele og rengøres med den af producenten anbefalede rensemasse eller blødt værktøj. Når du renser skruen, skal du reducere hovedhastigheden til ca. 5 omdr./min. for at minimere slid, og bruge trykluft til at blæse gennem føde- og udluftningsporten gentagne gange.
| Symptom | Sandsynlig årsag | Korrigerende handling |
|---|---|---|
| Bordet er skørt, går let i stykker | Dårlig plastificering; lav motorstrøm | Øg zone 3–4 temperaturer med 2–3°C; vent 15-20 minutter |
| Ru brætoverflade | Die temperatur for høj eller for lav; smeltebrud | Juster matricetemperaturen i små trin (±2°C ad gangen) |
| Ujævn boblestruktur | Utilstrækkeligt ekstruderingstryk; trykudsving | Kontroller matricens temperatur; tjek skærmpakken for blokering |
| Fluktuerende motorstrøm | Ustabil plastificering; inkonsekvent fodring | Kontroller fødesektionens temperatur; verificere materialefoderkonsistensen |
| Bordtykkelse variation | Ujævn aflæsningshastighed; Die lip gap ikke ensartet | Juster aftrækshastigheden; tjek dyselæbens justeringsbolte |
| Vandlækager i kølesektionen | Slidte tætninger; løse beslag | Udskift tætninger; spænd køleledningsforbindelserne |
PVC-skumpladeekstruderingsteknologi er moden. Rammen, skruerne og temperaturkontrolsystemerne – producenterne bygger dem alle. Forskellen ligger i, om du, efter at du har modtaget udstyret, kan indstille de fire variable – temperatur, hastighed, tryk og formulering – til at arbejde sammen baseret på dine specifikke forhold på værkstedet.


